



中密度纤维板家具开槽崩边多由什么造成
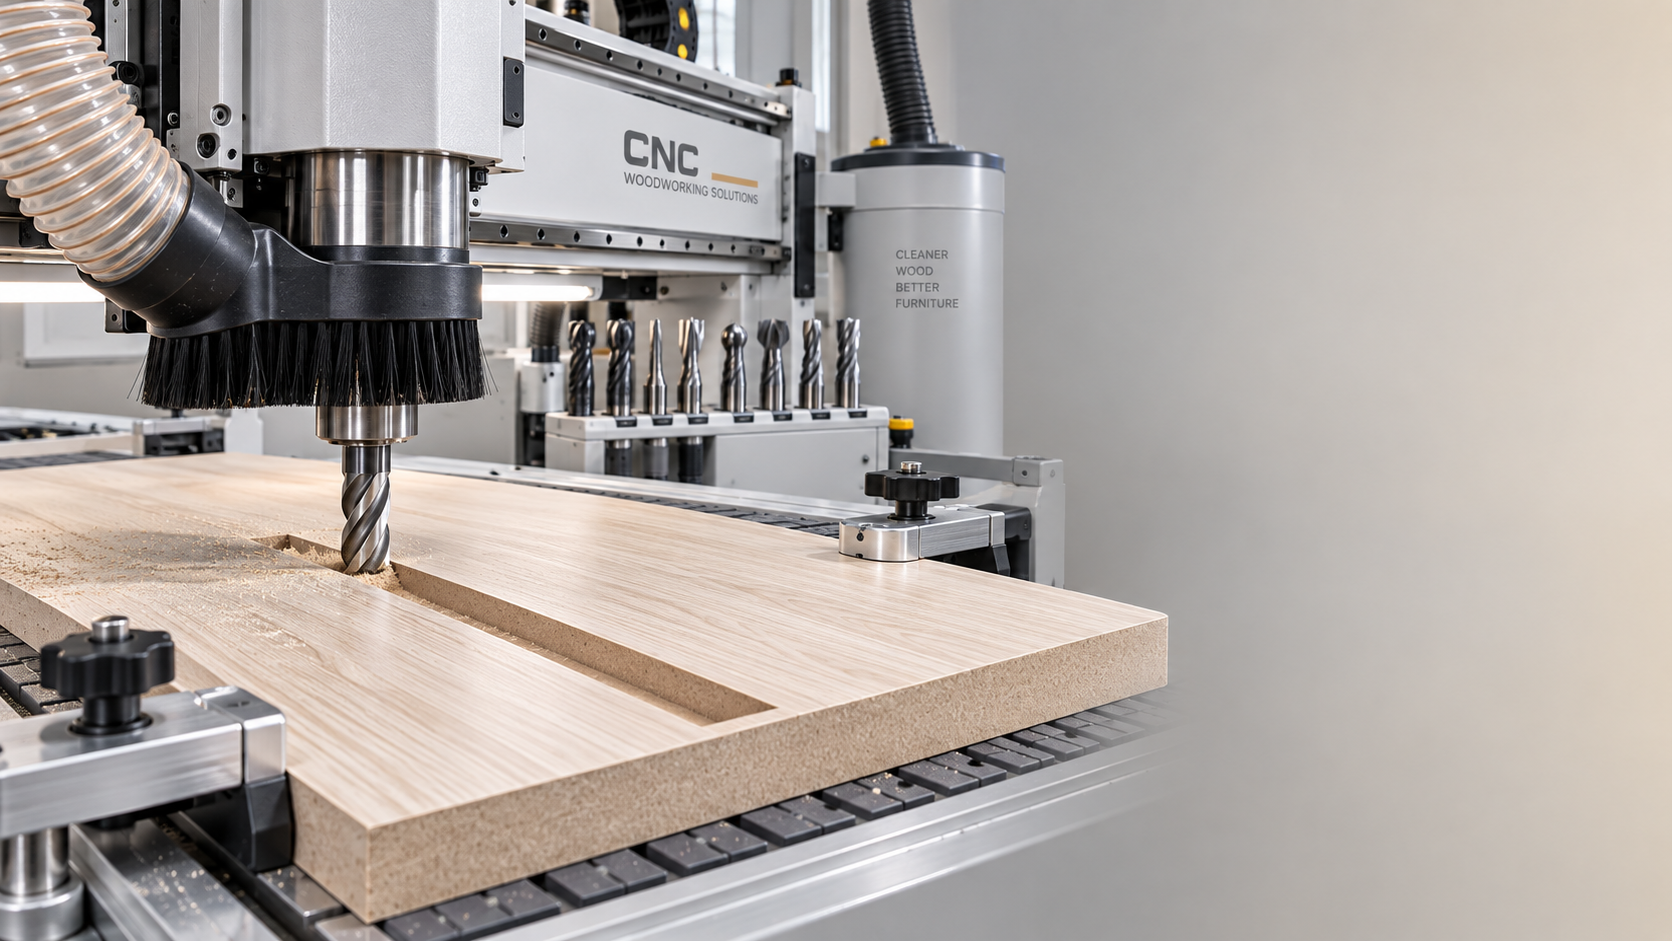
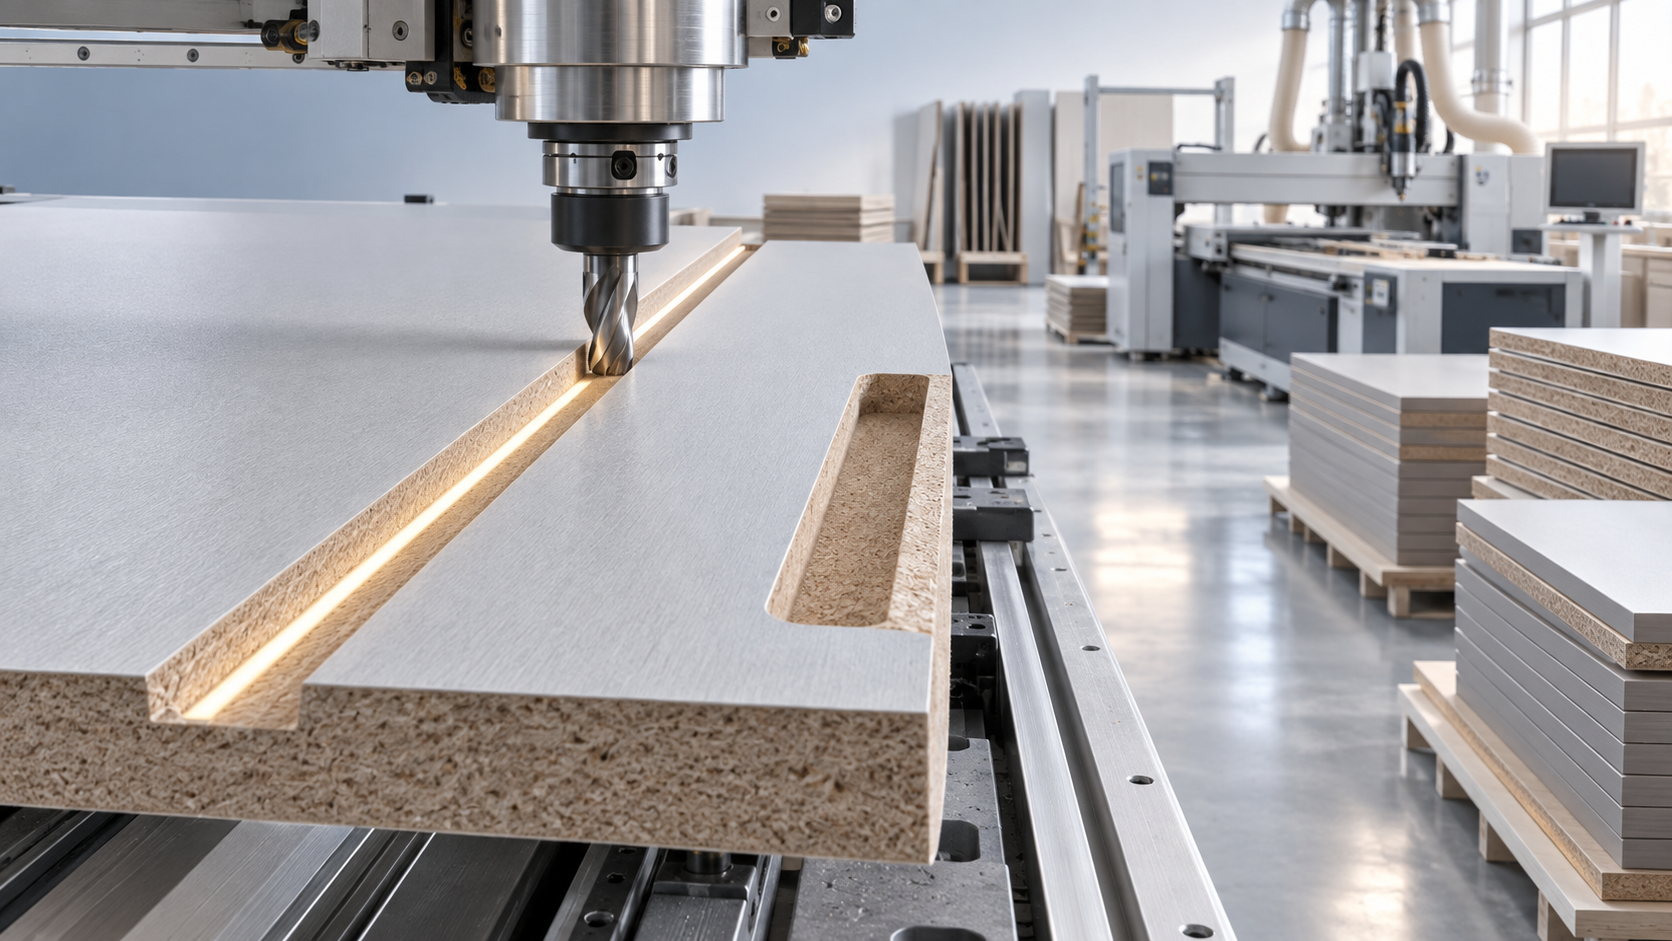
中密度纤维板家具开槽会不会崩边?会,但并不是“密度板天生不能开槽”。在定制柜体背板槽、抽屉底板槽、门板拉手槽、展示柜结构槽等加工中,只要板材、刀具和设备状态匹配,中密度纤维板可以获得比较平整的槽口。真正让人头疼的,往往是槽边起毛、局部掉角、覆膜或饰面被撕裂,装配后尤其明显。
开槽崩边通常不是单一原因造成的。操作人员若只靠“把进给调慢一点”来处理,效果往往有限。先判断崩边出现在哪一侧、是持续整条发生还是只在起刀和收刀位置出现,才能找准问题。
板材内部结构不均,是容易被忽略的根源
中密度纤维板由木纤维施胶热压而成,表层通常较致密,芯层相对疏松。质量稳定的板材,表芯过渡会比较均匀;若局部纤维分布不匀、压制不足,或板材曾受潮后再加工,刀具切到疏松区域时就容易把纤维“带出来”,形成毛边甚至缺口。
这在装修现场和小型加工车间更常见:板材在仓库、工地或运输环节吸湿,外观看不出明显问题,但开槽时槽壁发白、松散。特别是用于橱柜、衣柜和商业展示家具的饰面密度板,若板材边部已经因搬运受撞,先开槽再封边时,缺陷会被进一步放大。遇到同一批板材反复出现类似情况,应优先检查板材状态,而不是连续更换加工参数。
刀具钝了,往往比想象中更伤板
开槽崩边最常见的直接诱因,是铣刀刃口磨损、积胶或跳动。锋利刀具应当把纤维切断;刀具变钝后,则更像挤压和撕扯。中密度纤维板本身粉尘大、胶黏剂含量较高,连续加工后刀具容易升温和挂胶,槽口就会从平整变成毛糙。
不要只看刀具“还能不能切”。如果槽边开始出现细小白毛、饰面板的边缘有拉裂,或同样程序下加工声音变闷、粉尘变粗,就该检查刀刃和夹头。夹头夹持不足、主轴轴承状态不佳,也会让刀具产生轻微摆动,最后表现为槽宽不稳、两边崩口不一致。对高光面、PET面或三聚氰胺饰面板,这种问题会更显眼。
转速、进给和下刀方式要配套看
加工参数没有一套能套用所有板材的固定答案。转速偏低、进给过快,单次切削负荷增加,槽边容易被撕裂;转速很高但进给过慢,也未必更好,刀具可能在槽内反复摩擦,造成发热、烧痕和饰面边缘脆裂。实际调整时,应结合刀具直径、槽深、板材厚度及设备刚性逐步试切。
深槽一次开到底也容易出问题。对于要求较高的家具部件,分层下刀通常更稳妥:既减轻刀具负担,也减少芯层纤维被强行拉扯的机会。若崩边集中在开槽起点或终点,还要看进刀、退刀路径是否过于生硬。程序路径和压料方式看似是小事,却常常决定饰面槽口是否干净。
饰面板的崩边,不一定是“板坏了”
带三聚氰胺饰面、木皮、PVC膜或涂装面的中密度纤维板,崩边可能发生在饰面层而非基材。尤其是刀具旋向与进给方向不合适时,刀刃容易把表面饰层向上掀起。加工单面可见的墙板、柜门或商业空间展示面时,先确认哪一面是外露面,再选择适合的刀型和走刀方向,比事后修补可靠得多。
此外,板件若未压紧,在加工台面上有轻微振动,也会造成槽口局部炸边。真空吸附不足、垫板不平、板材翘曲,都会让问题看起来像刀具原因。操作时可以先用废料试开一条短槽,观察崩边位置:两侧都毛,多半要查刀具与板材;只在一侧明显,则更应检查旋向、进给方向和饰面受力。
现场减少返工,先做这几项检查
开槽前,确认板材干燥、表面无明显磕伤,避免把长期堆放在潮湿环境中的板材直接上机;检查铣刀刃口、夹头和主轴是否有异常跳动;根据槽深安排分层加工,并确保板件得到足够支撑。加工过程中及时清理粉尘和积胶,不能等到槽口已经明显变差才处理。
中密度纤维板家具开槽崩边,多由板材均匀性、受潮状况、刀具锋利度、设备跳动和参数匹配共同造成。对于要求封边、嵌条或外露槽口的部件,先试切一块同批次余料,确认槽边质量后再批量加工,往往比赶工后大面积返修省事得多。
About Board Insight
装修板材材料行业不仅是装饰建材体系中的关键组成部分,也在不断融合设计趋势、制造工艺、环保标准与国际贸易需求,成为兼具产品创新、市场服务和产业升级价值的重要领域
分类
热门标签
 防火板色号定制的最少起订量受什么影响防火板色号定制最少起订量多少?本文解析花色开发、规格基材、防火要求、库存排产与交期等关键影响因素,教您完善询价信息,降低色差、补货与工期风险。
 中密度纤维板家具开槽崩边多由什么造成中密度纤维板家具开槽会不会崩边?本文解析板材受潮、结构不均、刀具磨损、设备跳动及参数不匹配等关键原因,分享饰面板开槽防崩边与减少返工的实用方法。
 装饰板色卡和实物色差一般多大才正常装饰板色卡和实物色差一般多大才正常?本文解析光源、批次、基材与纹理对色差的影响,教你区分合理波动与交付问题,并掌握样板确认、同批次供货和验收避坑技巧。
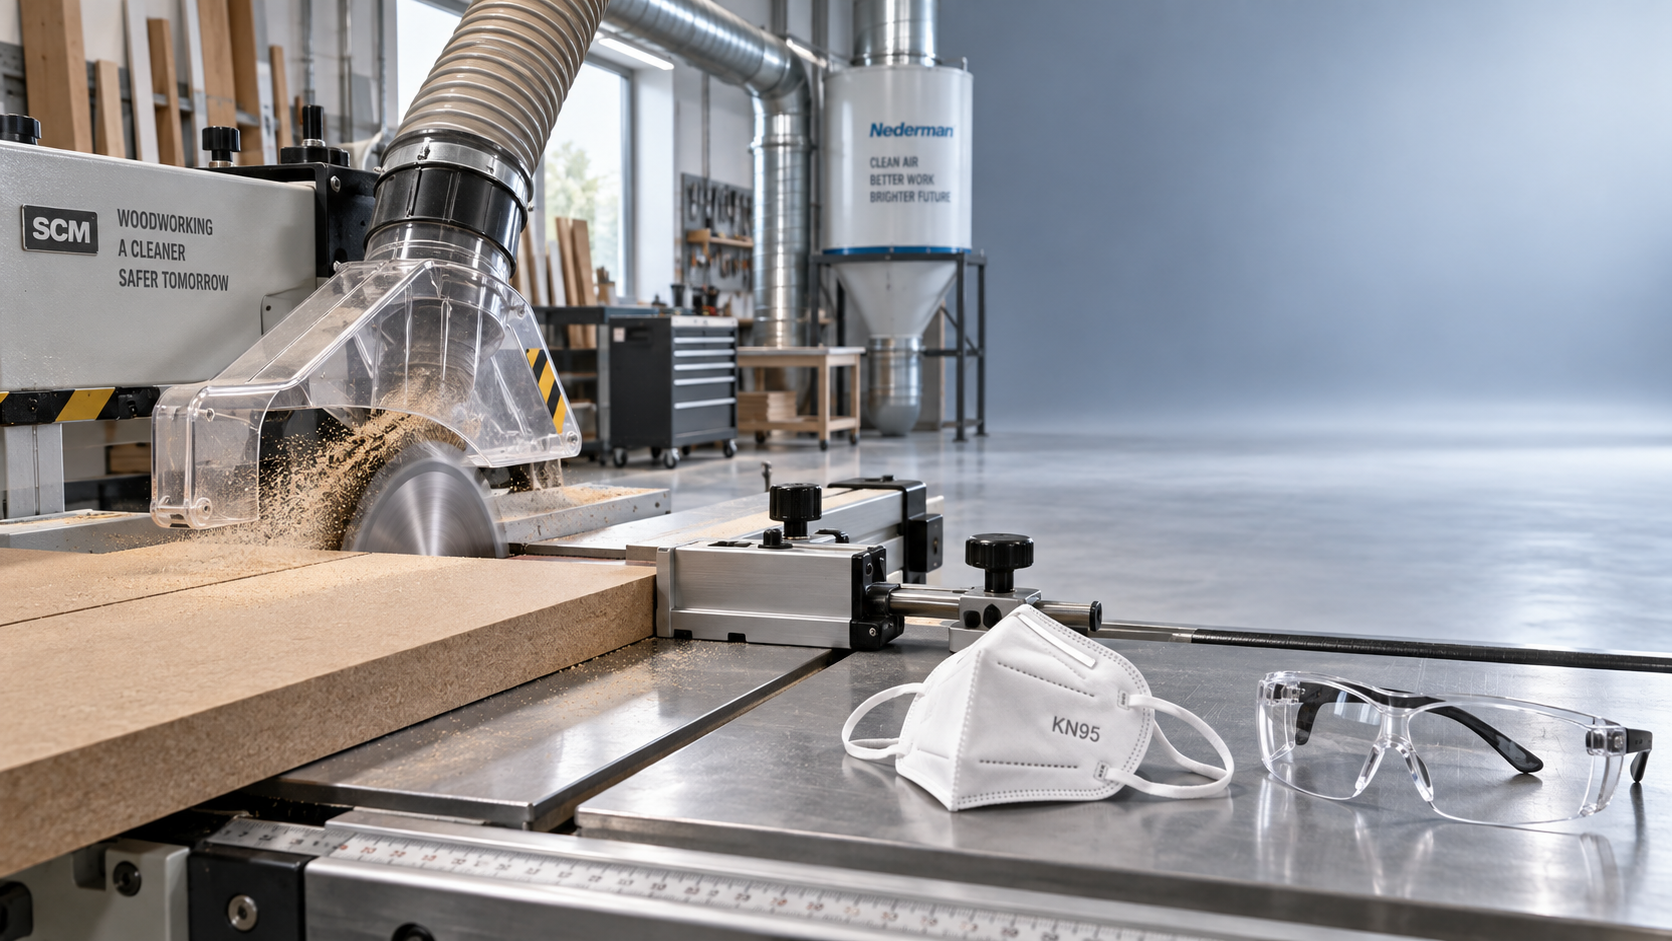
 高密度纤维板切割粉尘大不大,普通口罩能防住吗高密度纤维板切割粉尘大不大?MDF细粉易悬浮并进入呼吸区,普通医用或棉布口罩防护有限。本文详解KN95选择、正确密合佩戴、工具集尘与清洁方法,帮你降低切割作业风险。
 中密度纤维板家具开槽会不会崩边?中密度纤维板家具开槽会不会崩边?答案取决于板材密度、饰面类型、刀具锋利度、开槽深度与加工方式。本文详解崩边原因、不同槽口的处理技巧及定制家具避坑要点,帮您选对工艺,获得平整耐用的槽口效果。
 防火板耐高温到多少度才不易变色防火板耐高温能到多少度不变色?本文解析普通防火板长期受热建议低于80℃、短时约120℃的使用边界,并分享厨房选材、隔热安装、检测报告核验及变色处理方法,帮你避开家装耐热误区。
Chat Online
By clicking 'Allow All', you agree to the storage of cookies on your device to enhance site navigation, analyze site usage and assist with our marketing efforts. Coo Cookie Notice